金刚石锯片全解析:从刀头结构、制造工艺到选型使用的实用指南
在石材加工、建筑施工、陶瓷切割和市政路桥养护这些场景里,金刚石锯片几乎是绕不开的工具。它看起来只是一片带齿的圆形钢片,但真正决定切割效率、切口质量和单片成本的,是刀头配方、焊接工艺、基体钢种和使用参数之间的一整套配合逻辑。莱州作为国内金刚石制品的重要集聚地,从金刚石单晶、微粉到金刚石刀头、金刚石磨轮、金刚石钻头,形成了较为完整的产业链,本文尝试把金刚石锯片讲透,供采购、施工和加工端参考。
一、金刚石锯片的结构与工作原理
一片标准的金刚石切割片由两大部分构成:基体和刀头(节块)。
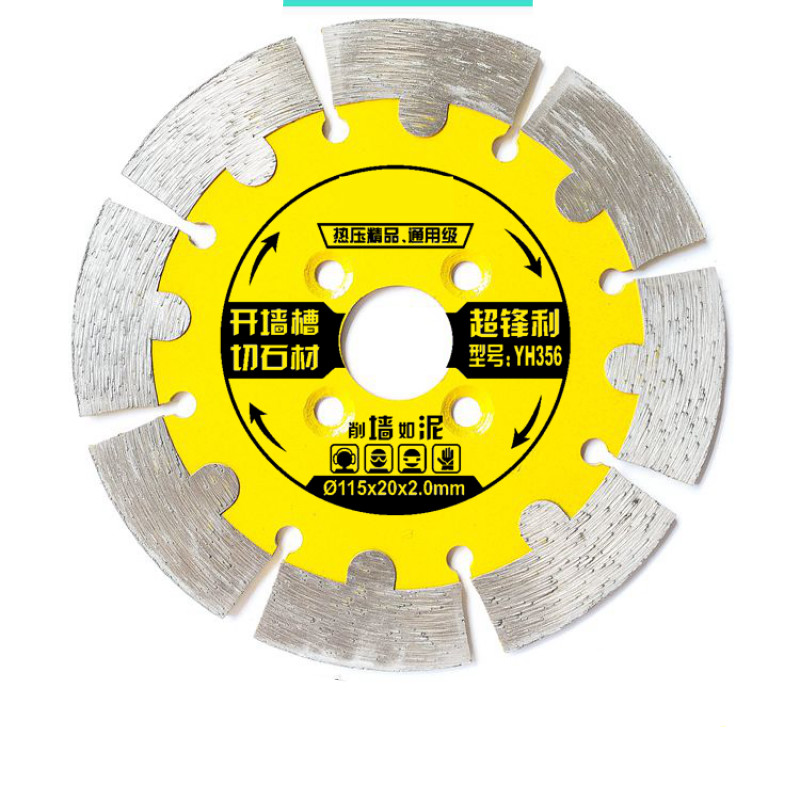
- 基体:多为65Mn、75Cr1、30CrMo等弹簧钢或合金钢,经淬火回火处理,保证足够的刚性与弹性。基体上开有水槽(冷却槽),作用是引入冷却水、排出切屑、抑制热变形,同时兼有降噪和散热功能。中大型锯片还会做消音槽、激光切缝或夹层结构,降低切割时的啸叫。
- 刀头:由金刚石单晶(或高强度金刚石颗粒)与胎体金属粉末混合后烧结而成。胎体常用钴、铜、镍、铁、钨 carbide、青铜等按比例配伍,既负责"抓住"金刚石,也决定刀头的磨损速度。
金刚石锯片的切割本质是高速磨削,而不是刀具式的切削。工作时,金刚石颗粒逐渐出刃,胎体同步磨损,旧的颗粒脱落、新的颗粒露出,这个动态平衡就是行业常说的"自锐性"。自锐性好,锯片就"利";胎体过软,金刚石还没磨钝就掉了,浪费;胎体过硬,金刚石磨平了还露不出来,锯片就会打滑、发热、烧片。所以刀头配方的核心,就是让胎体磨损速度与金刚石磨损速度匹配得上。
二、金刚石锯片的制造流程
正规金刚石制品厂家的生产流程大致如下:
- 配料与混料:按配方称量金刚石与胎体粉末,用三维混料机混合均匀,控制偏析。金刚石的粒度(目数)、浓度、强度等级,直接对应不同的切割对象。
- 冷压成型:将混合粉料在模具中预压成刀头毛坯,保证密度一致。
- 热压烧结:在真空或保护气氛下加热加压,使胎体粉末冶金结合,把金刚石牢固包嵌。温度、压力、保温时间三个参数决定刀头的致密度和硬度。
- 焊接:把刀头焊到基体上。高频焊接成本低、适用面广;激光焊接强度高、耐高温,适合干切和混凝土切割片;对超薄片或特殊结构,还会采用钎焊工艺。
- 开刃与整形:新锯片金刚石被胎体包裹,需要开刃(磨削或喷砂)才能正常出刃。
- 检验:包括动平衡检测、端面跳动、焊缝强度抽检、尺寸与外观检查,合格后打标包装。
三、金刚石锯片的常见分类
1. 按切割对象分
- 大理石切割片:大理石硬度低、磨蚀性小,锯片刀头偏软胎体、金刚石粒度细,追求切口平整、崩边少、出材率高。
- 花岗岩切割片:花岗岩硬度高、石英含量大,需要高强度金刚石和耐磨胎体,兼顾锋利度与寿命。
- 瓷砖切割片:多采用连续边(无齿)结构,切口光滑不崩瓷,常见于陶瓷、微晶石、岩板加工。
- 混凝土切割片:节块式或涡轮边结构,用于钢筋混凝土、路面、墙体开槽、管沟切割,常配合马路切割机、墙锯、绳锯使用。
- 其他专用片:沥青切割片、耐火材料切割片、石墨切割片、玻璃切割片、铸造浇冒口切割片等。
2. 按结构与工艺分
- 连续边锯片:边缘为连续金刚石环,适合精细切割。
- 涡轮边(波浪边)锯片:兼有排屑与精细度,通用性强。
- 节块式锯片:刀头分段焊接,排屑顺畅、散热好,适合大功率干切与湿切。
- 电镀锯片:金刚石镀在基体表面,薄、锋利,多用于玻璃、陶瓷、半导体材料的精密切割。
- 钎焊锯片:金刚石直接钎焊在钢基体上,出刃高度高,适合软质但磨蚀性强的材料。
3. 按直径与设备分
100~180mm多用于手持角磨机、云石机;230~350mm对应手提切割机、小型台锯;350~600mm用于桥切机、中大型切割设备;800mm以上的大型圆锯片和绳锯则用于矿山开采与荒料整形。
四、选型思路:把材料、设备、参数对齐
金刚石锯片没有"万能款",选型建议按以下顺序判断:
- 看材料硬度和磨蚀性:硬而致密的材料(花岗岩、高强混凝土)选硬胎体、细粒度、高浓度;软而磨蚀性强的材料(沥青、绿砂岩、生混凝土)选软胎体,让金刚石及时出刃。
- 看设备功率与转速:切割机功率不足却配硬胎体锯片,最常见的结果是"切不动、冒火星、烧蓝"。设备弱就要选锋利型配方。
- 看冷却条件:湿切有充足水流时可以选择更耐磨的配方;干切必须使用激光焊接锯片,并控制进刀节奏,避免刀头过热脱焊。
- 看切割要求:要出材率、要切面光洁,选细粒度、连续边;要速度、要排屑,选节块式。
- 看线速度和进刀量:线速度过高会加速金刚石磨损,过低则效率低下、刀头发热。不同直径的锯片对应不同的推荐转速,必须按设备说明书和锯片标识执行。
五、使用与维护中的关键细节
- 装夹到位:法兰盘直径不应小于锯片直径的1/3,两面清洁平整,紧固力矩均匀,减少偏摆。
- 冷却水要足:湿切时水量不足是锯片早期失效的主因之一,水的作用是冷却和冲屑,不是"打湿一下"。
- 避免侧向受力:切割时不要别、扭、撬,石材切割尤其忌讳强行纠偏,容易造成基体变形和掉齿。
- 及时开刃:发现锯片打滑、冒火星,可用耐火砖、砂轮块或磨刀石切割几次,把钝化的金刚石磨掉,恢复出刃。
- 存放得当:平放或悬挂,避免重压与受潮,防止基体变形和焊缝锈蚀。
六、常见问题与排查方向
- 掉齿、掉块:多为焊接强度不足、进刀过猛或冷却不良导致热损伤,也可能是基体与刀头热膨胀不匹配。
- 锯片变形、抖动:基体刚性不足、法兰夹持不当、转速过高或切割时侧向受力。
- 切不动、效率低:胎体过硬、金刚石钝化未开刃、设备功率不足或线速度偏低。
- 寿命明显偏短:金刚石浓度或强度等级不足、胎体过硬导致金刚石整颗脱落,或冷却水中杂质磨蚀刀头。
- 崩边、切口粗糙:金刚石粒度过粗、进刀速度过快、锯片跳动大,瓷砖与玻璃加工中尤其明显。
七、产业视角:为什么莱州金刚石制品有价格和配套优势
金刚石锯片的成本结构里,金刚石原料、胎体粉末、基体钢材、焊接与烧结能耗占了大头。莱州及周边地区在金刚石单晶、金刚石微粉领域有长期的产业积累,加上机械加工配套齐全,使得本地金刚石制品厂家在原料采购、模具加工、批量烧结等环节具备较强的协同能力。这种集群效应带来的不只是价格空间,更重要的是配方迭代速度快——不同矿区的花岗岩、不同标号的混凝土、不同品牌的岩板,对刀头的要求都不一样,能快速打样、快速调整配方,才是定制化金刚石刀头真正的门槛。
对于采购方来说,选择金刚石锯片供应商时,除了比价格,更值得关注的是:能否说清刀头配方与适用工况、能否提供批次一致的稳定性、是否有动平衡与焊缝的检测环节。三五个点的单价差异,往往会在出材率、换片频次和人工工时上被迅速放大。
结语
金刚石锯片是一个"看起来简单、用起来讲究"的产品。理解它的结构原理、制造工艺和选型逻辑,就能在石材加工、瓷砖切割、混凝土开槽等不同场景中,把工具成本真正压下来。无论是金刚石切割片、金刚石磨轮还是金刚石钻头,选对配方、用对参数、做好维护,才是提升施工效率最直接的方式。